Rüzgar Türbini Kanatları
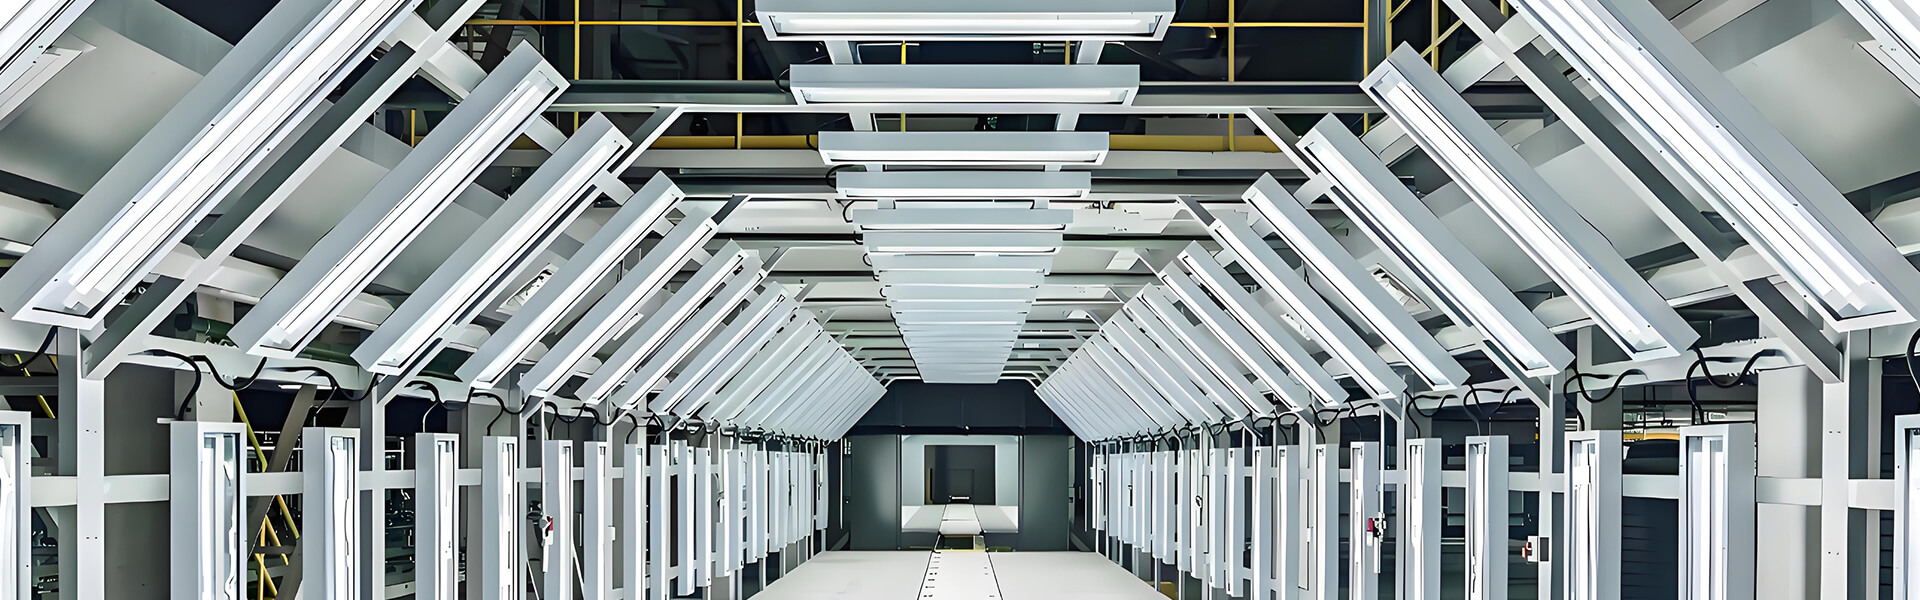


Rüzgar türbini kanatları, güçlü ultraviyole radyasyona, yağmur erozyonuna, tuz spreyi korozyonuna ve yüksek hızlı hava akışına dayanması gereken karmaşık bir doğal ortama uzun süre maruz kalır. Bu nedenle kaplama sadece kozmetik bir işlem değil aynı zamanda önemli bir fonksiyonel koruyucu teknolojidir.
Rüzgar türbini kanatları, güçlü ultraviyole radyasyona, yağmur erozyonuna, tuz spreyi korozyonuna ve yüksek hızlı hava akışına dayanması gereken karmaşık bir doğal ortama uzun süre maruz kalır. Bu nedenle kaplama sadece kozmetik bir işlem değil aynı zamanda önemli bir fonksiyonel koruyucu teknolojidir.
Teknik açıdan bakıldığında rüzgar türbini kanat kaplaması aşağıdaki temel gereksinimleri karşılamalıdır:
İlk olarak, kompozit matris performansının bozulmasını geciktirmek için iyi korozyon ve yaşlanma önleyici özelliklere sahip olması gerekir;
İkincisi, kaplamanın yapışması stabil olmalı ve yüksek hızlı dönüş ve sıcaklık farkı değişiklikleri altında bıçağın deformasyonuna uyum sağlayabilmelidir;
Üçüncüsü, hava direncini azaltmak ve aerodinamik performansı artırmak için kaplama yüzeyinin yüksek pürüzsüzlüğe sahip olması gerekir;
Dördüncüsü, farklı bıçak partilerinin kaplamasının tutarlılığını sağlamak için prosesin stabil ve kontrol edilebilir olması gerekir.
Bu gereksinimler, rüzgar türbini kanadı kaplama üretim hatlarının tasarım ve işletiminde yüksek sistem entegrasyon yeteneklerine sahip olması gerektiğini zorunlu kılmaktadır.
Tam bir rüzgar türbini kanadı kaplama üretim hattı tipik olarak bir ön arıtma sistemi, bir püskürtme sistemi, bir kürleme sistemi ve bir taşıma ve kontrol sistemi dahil olmak üzere birden fazla modülden oluşur. Bu modüller birbirine bağlıdır ve sürekli çalışır.
Ön arıtma sistemi temel olarak yüzey temizleme, taşlama, toz giderme gibi işlemleri içerir. Amacı, alt tabaka yüzeyinin temizliğini ve pürüzlülüğünü iyileştirmek, daha sonra kaplamanın yapışması için koşullar yaratmaktır. Ultra uzun kanatların yapısal özellikleri göz önüne alındığında, ön arıtma ekipmanının mekansal düzen ve iş istasyonu değişiklikleri açısından son derece uyarlanabilir olması gerekir.
Püskürtme sistemi tüm üretim hattının temel birimidir ve genellikle manuel ve otomatik püskürtme yöntemlerinin bir kombinasyonunu kullanır. Bıçak kökleri ve kenarları gibi karmaşık alanlar için manuel ince püskürtmenin yeri doldurulamaz; geniş alanlar için ise otomatik püskürtme ekipmanı verimliliği artırabilir ve boya israfını azaltabilir.
Kür sistemi, kaplamanın özelliklerine göre oda sıcaklığında kürleme veya ısıyla kürleme yöntemleriyle yapılandırılır. Sıcaklık ve zamanın hassas kontrolü sayesinde kaplama performansı tasarım gereksinimlerini karşılar.
Taşıma ve kontrol sistemi, kanatların çeşitli süreçler arasında düzgün bir şekilde aktarılmasından ve üretim döngüsü ile süreç parametrelerinin merkezi yönetiminden sorumludur. Tüm üretim hattının istikrarlı çalışmasını sağlamak için önemli bir temeldir.
Bıçak uzunluğu artmaya devam ettikçe, manuel operasyonun emek yoğunluğu ve stabilitesi zorlaşıyor, bu da kaplama üretim hatlarında otomasyon teknolojisinin uygulanmasında sürekli bir artışa yol açıyor. Otomatik boyama robotları, ray kılavuzlu boyama cihazları ve akıllı kaldırma platformları giderek yaygınlaşan konfigürasyonlar haline geliyor.
Otomasyon sistemlerinin kullanıma sunulması, bir yandan programlanmış kontrol yoluyla kaplama kalınlığını ve püskürtme yolunu standartlaştırarak insan hatasını azaltabilir; diğer yandan çalışma ortamının iyileştirilmesine ve uçucu organik bileşiklerin operatörler üzerindeki etkisinin azaltılmasına da yardımcı olabilir.
Buna ek olarak, bazı üretim hatları, püskürtme parametrelerini ve kürleme koşullarını kaydetmek için veri toplama ve proses izlenebilirlik modülleri sunmaya başlamış olup, bu modüller daha sonraki kalite analizi ve ekipman bakımı için bir temel oluşturmaktadır.
Yeşil üretim konseptinin derinleşmesiyle birlikte, rüzgar türbini kanadı kaplama üretim hatlarında çevre koruma ve güvenlik gereksinimleri giderek daha katı hale geliyor. Kaplama atomizasyon işlemi sırasında oluşan atık gaz, toz ve katı kalıntıların etkili bir toplama ve arıtma sistemi ile kontrol edilmesi gerekmektedir.
Şu anda su bazlı kaplamaların ve düşük uçucu formülasyonların uygulama oranı sürekli artmaktadır ve ilgili atık gaz arıtma cihazları ile filtreleme ve geri kazanım sistemleri, üretim hattının önemli bileşenleri haline gelmiştir. Bu sistemler yalnızca emisyonların azaltılmasına yardımcı olmakla kalmıyor, aynı zamanda kaplama kullanımını geliştiriyor ve işletme maliyetlerini düşürüyor.
Güvenlik açısından, boyama atölyelerinin yangın önleme, patlama önleme ve elektrik güvenliği konularına odaklanması ve makul bölgelere ayırma, akıllı izleme ve standartlaştırılmış işletme prosedürleri yoluyla operasyonel riskleri azaltması gerekir.
Farklı rüzgar enerjisi şirketleri farklı kanat spesifikasyonlarına, üretim kapasitesi planlarına ve fabrika koşullarına sahip olduğundan, kaplama üretim hatlarının genellikle kendi özel koşullarına göre özelleştirilmesi gerekir. Üretim çevrim süresi, iş istasyonu sayısı ve otomasyon derecesi gibi parametrelerin tümü, gerçek proje gereksinimlerine göre rasyonel bir şekilde yapılandırılmalıdır.
Özelleştirme yalnızca ekipman boyutuna ve düzenine değil aynı zamanda süreç akışı ve kontrol mantığının eşleştirilmesine de yansır. Erken aşamalardaki kapsamlı süreç analizi ve simülasyon sayesinde, üretim hattının devreye alma sonrasındaki işletme verimliliği etkili bir şekilde iyileştirilebilir ve sonraki aşamalardaki ayarlama maliyetleri azaltılabilir.
Dünya çapında 100'den fazla ülkede temsilcilerimiz bulunmaktadır. Tam müşteri memnuniyetini ve uzun vadeli operasyonel güveni sağlamak için özel satış sonrası destek sağlarlar.


